_4652.webp)
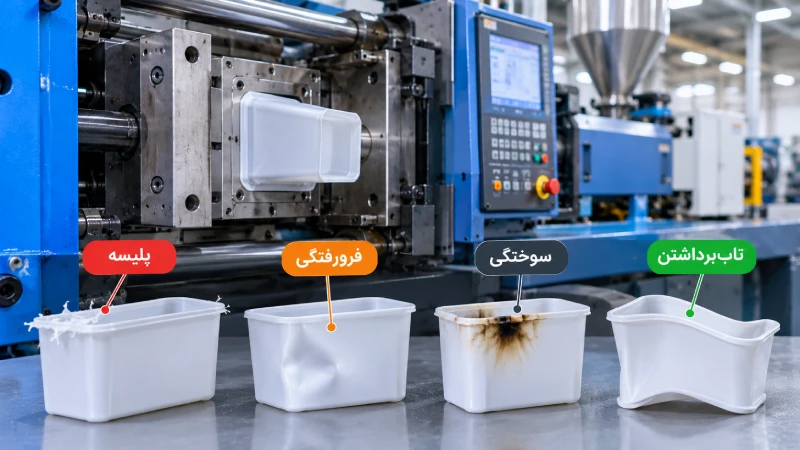
۵ عیب رایج در تزریق پلاستیک و راه رفع آنها
فرآیند تزریق پلاستیک یکی از مهمترین روشهای تولید قطعات پلیمری در صنایع مختلف است. در این روش، مواد اولیه پلاستیکی پس از ذوب شدن در دستگاه تزریق، تحت فشار وارد قالب میشوند و پس از خنک شدن، شکل نهایی محصول را به خود میگیرند.
با وجود دقت و سرعت بالای این فرآیند، گاهی مشکلاتی در مراحل ذوب مواد، تزریق، پر شدن قالب و خنککاری به وجود میآید که باعث کاهش کیفیت محصول و افزایش ضایعات تولید میشود.
شناخت عیبهای رایج تزریق پلاستیک و آشنایی با دلایل ایجاد آنها به تولیدکنندگان کمک میکند تا مشکلات خطوط تولید را سریعتر شناسایی و برطرف کنند.
در این مقاله، پنج مورد از رایجترین عیبهای تزریق پلاستیک و روشهای رفع آنها را بررسی میکنیم.
۱. پر نشدن کامل قالب (Short Shot)
<escape>Short Shot</escape> زمانی اتفاق میافتد که مواد مذاب نتوانند تمام فضای داخلی قالب را پر کنند. در نتیجه، محصول نهایی ناقص بوده و بخشی از آن شکل نمیگیرد.
دلایل ایجاد این مشکل:
-
پایین بودن فشار یا سرعت تزریق
-
کافی نبودن مقدار مواد تزریقشده
-
پایین بودن دمای مواد مذاب
-
کوچک بودن مسیر ورودی مواد یا گرفتگی نازل
-
خروج نامناسب هوای داخل قالب
-
انتخاب گریدی با جریانپذیری نامناسب
روشهای رفع مشکل:
-
تنظیم فشار و سرعت تزریق متناسب با قطعه
-
بررسی مقدار مواد تزریقشده در هر سیکل
-
کنترل دمای سیلندر و نازل
-
بررسی مسیرهای ورود مواد و رفع گرفتگی احتمالی
-
بهبود سیستم هواگیری قالب
-
انتخاب گرید مناسب با شاخص جریان مذاب (MFI) متناسب با شرایط تولید
۲. پلیسه زدن محصول (Flash)
پلیسه زمانی ایجاد میشود که مواد مذاب از محل اتصال دو نیمه قالب یا فواصل بین اجزای قالب خارج شوند. این مواد پس از خنک شدن به شکل لایههای نازک و اضافی روی لبههای محصول باقی میمانند.
این مشکل علاوه بر کاهش کیفیت ظاهری، میتواند نیاز به عملیات اضافی برای تمیزکاری و اصلاح محصول ایجاد کند.
دلایل ایجاد این مشکل:
-
بالا بودن فشار تزریق
-
کافی نبودن نیروی گیره دستگاه
-
فرسودگی یا آسیبدیدگی سطح اتصال قالب
-
وجود آلودگی یا ذرات اضافی در محل اتصال قالب
-
بالا بودن بیش از حد دمای مواد مذاب و کاهش ویسکوزیته آنها
روشهای رفع مشکل:
-
تنظیم فشار تزریق و فشار نگهداری
-
بررسی و تنظیم نیروی گیره دستگاه
-
تمیزکاری سطوح اتصال قالب
-
بررسی فرسودگی و لقی اجزای قالب
-
اصلاح دمای مواد در محدوده توصیهشده برای گرید مورد استفاده
۳. ایجاد فرورفتگی روی سطح محصول (Sink Marks)
فرورفتگی یا Sink Mark یکی از عیبهای ظاهری رایج در قطعات تزریقی است. این مشکل معمولاً به شکل گودیهای کوچک روی سطح محصول دیده میشود و بیشتر در قسمتهایی با ضخامت بالا یا پشت برجستگیها و دیوارههای ضخیم ایجاد میشود.
علت اصلی این پدیده، انقباض مواد هنگام خنک شدن و جبران نشدن حجم کاهشیافته در داخل قالب است.
دلایل ایجاد این مشکل:
-
کافی نبودن فشار نگهداری مواد در قالب
-
کوتاه بودن زمان فشار نگهداری
-
ضخامت نامناسب دیوارهها
-
طراحی نامناسب برجستگیها و بخشهای ضخیم قطعه
-
زود بسته شدن مسیر ورودی مواد به حفره قالب
روشهای رفع مشکل:
-
تنظیم فشار و زمان نگهداری
-
بررسی مقدار مواد تزریقشده و بالشتک مواد (Cushion)
-
اصلاح طراحی قطعه و کاهش ضخامت بخشهای بیش از حد ضخیم
-
بررسی اندازه و محل گیت ورودی
-
بهینهسازی دمای قالب و زمان خنککاری
۴. تاب برداشتن قطعه (Warpage)
تاب برداشتن یا Warpage زمانی اتفاق میافتد که محصول پس از خروج از قالب، شکل اولیه و ابعاد طراحیشده خود را از دست بدهد و دچار خمیدگی یا پیچخوردگی شود.
این عیب معمولاً به دلیل انقباض غیریکنواخت مواد در بخشهای مختلف قطعه ایجاد میشود و میتواند باعث اختلال در مونتاژ و عملکرد محصول شود.
دلایل ایجاد این مشکل:
-
خنک شدن غیریکنواخت قسمتهای مختلف قطعه
-
تفاوت ضخامت دیوارهها
-
توزیع نامناسب فشار و تنش داخلی
-
زمان خنککاری ناکافی
-
طراحی نامناسب سیستم خنککننده قالب
-
خروج قطعه از قالب پیش از رسیدن به استحکام کافی
روشهای رفع مشکل:
-
تنظیم و متعادلسازی دمای قالب
-
افزایش زمان خنککاری در صورت نیاز
-
یکنواخت کردن ضخامت دیوارهها در طراحی قطعه
-
بررسی مسیر گردش آب در قالب
-
بهینهسازی فشار نگهداری و سرعت تزریق
-
اصلاح سیستم خروج قطعه از قالب
۵. ایجاد سوختگی و لکههای تیره (Burn Marks)
سوختگی یکی از عیبهای ظاهری محصولات تزریقی است که به شکل لکههای قهوهای یا سیاه روی سطح قطعه مشاهده میشود.
این مشکل معمولاً زمانی اتفاق میافتد که هوای محبوس در داخل قالب تحت فشار و حرارت بالا قرار گیرد یا مواد پلیمری به دلیل دمای بیش از حد و ماندگاری طولانی در سیلندر دچار تخریب حرارتی شوند.
دلایل ایجاد این مشکل:
-
خروج نامناسب هوای داخل قالب
-
بالا بودن بیش از حد سرعت تزریق در برخی شرایط
-
افزایش بیش از حد دمای مواد مذاب
-
باقی ماندن طولانی مواد در سیلندر
-
تجمع مواد تخریبشده در نازل یا مسیرهای دستگاه
روشهای رفع مشکل:
-
بهبود سیستم هواگیری قالب
-
تنظیم سرعت تزریق، بهخصوص در انتهای مسیر پر شدن قالب
-
کنترل دمای سیلندر و نازل
-
کاهش زمان ماندگاری مواد در سیلندر
-
تمیزکاری نازل و مسیرهای عبور مواد
-
استفاده از شرایط فرآیندی توصیهشده برای گرید پلیمری
چگونه از بروز عیبهای تزریق پلاستیک جلوگیری کنیم؟
پیشگیری از عیبهای تزریق پلاستیک تنها به تنظیم دستگاه محدود نمیشود. کیفیت مواد اولیه، طراحی قالب، شرایط فرآیند و نگهداری تجهیزات همگی در کیفیت محصول نهایی نقش دارند.
برای کاهش خطاهای تولید، رعایت نکات زیر توصیه میشود:
-
انتخاب مواد اولیه مناسب: گرید مواد باید با نوع محصول، طراحی قالب و شرایط فرآیند تزریق سازگار باشد.
-
کنترل شاخص جریان مذاب (MFI): جریانپذیری مواد باید متناسب با هندسه قطعه و شرایط دستگاه باشد.
-
تنظیم دقیق پارامترهای دستگاه: دمای مواد، فشار تزریق، سرعت تزریق و زمان خنککاری باید بهدرستی تنظیم شوند.
-
نگهداری منظم قالب: تمیزکاری، بررسی سیستم هواگیری و کنترل سطوح اتصال قالب اهمیت زیادی دارد.
-
کنترل کیفیت مواد اولیه: بررسی رطوبت، آلودگی و یکنواختی مواد از بروز بسیاری از مشکلات جلوگیری میکند.
جمعبندی
عیبهای تزریق پلاستیک میتوانند باعث افزایش ضایعات، بالا رفتن هزینههای تولید و کاهش کیفیت محصولات شوند. مشکلاتی مانند پر نشدن قالب، پلیسه زدن، فرورفتگی سطحی، تاب برداشتن و سوختگی از جمله مواردی هستند که با شناسایی صحیح علت و تنظیم اصولی شرایط تولید قابل کنترلاند.
یکی از عوامل مهم در کاهش این مشکلات، انتخاب مواد اولیه پلیمری متناسب با کاربرد و مشخصات فنی محصول است. شاخص جریان مذاب، کیفیت مواد و سازگاری گرید با فرآیند تولید از جمله مواردی هستند که باید پیش از خرید مورد توجه قرار گیرند.
آوا فرآور پلیمر با فعالیت در زمینه تأمین و عرضه انواع مواد اولیه پلیمری، از جمله PP، ABS، پلیآمید و سایر مواد مورد استفاده در صنایع پلاستیک، آماده همکاری با کارخانجات و تولیدکنندگان سراسر کشور است.